|
|
 發表於 2015-2-3 01:11:50
|
顯示全部樓層
本帖最後由 FlyNews 於 2015-2-3 01:33 編輯
闊嘴 發表於 2015-2-2 23:52 
這句話「切割時由面向鋼筋的右邊往左邊切」,看不太懂哩!
是拿福賴打面對鋼筋,由你的左邊往右邊切?(因 ...
應該是所謂的順刀/逆刀,因切斷片是靠把鐵材"磨斷",就順勢磨,別太大力壓就好了!
過去我買砂輪機,有些品牌機種不附把手,那時老闆說就手(雙手)拿著機身,但我還是買有把手的機種,
現在砂輪機也都有附把手,一手機身,一手把手,比較容易施加錯誤的力道和方向。
所以,可能雙手拿著砂輪機的機身操作,不用把手,安全性較高!?
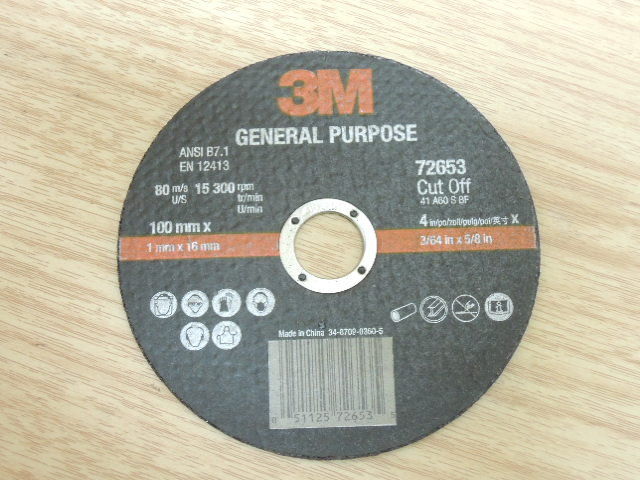
切斷片是用砂子什麼膠壓合而成的,所以才很便宜,切斷片碎裂後不會像金屬刀片那麼恐怖,
但被切削的鐵材碎屑,會比切斷片碎片還危險。眼睛還是要注意,要戴護目鏡。
查到了一篇,寫得不錯
https://tw.knowledge.yahoo.com/q ... -?qid=1510012409148
【前言】臨場的技術經驗是難以用書面文字做分享的,小心謹慎才能赚入更多更長久的錢!...
【快速與安全】
手持砂輪機 (婆濫達) 是種快速研磨電機,通常為了方便研磨作業的操作層面,大多會退掉砂輪機的 [保險] 護墊... 如此相對增加風險!所以想要再快速的作業成績,也必然需要在安全的考量之下,尤其是網型研磨刀板,它最為廣泛通用,但使用品質不佳的研磨刀板及錯誤操作,容易造成 [破片、爆片] 的傷害。
當然除了網式砂磨刀片頭以外,另有厚板金屬研磨片、鑽石高鋼切割刀板、帶砂紙形研磨板、網式銅線刷頭... 等等諸繁。
【手持力道】
手持砂輪機械 (非施意施力於被研磨物件) ,手的握力約 7- 8 成勁道,其它 2- 3 成力道,為預留面對突發狀況的緩衝。手持機身必須要預留另一隻手 (左手) 可以自由輔助的空間。
【研磨的力道】
面對金屬硬件的研磨,應同等砂輪機機器的自身重力下壓左右之內為範圍,落力勁道越輕研磨越為細膩。
● 手掌握之砂輪機械需要穩實,然而 → 手挽、肘、臂必須放輕鬆,眼睛餘光不離刀面,耳朵勞記研磨聲音... 。但旋轉中的砂輪刀板,決對不可直接【垂直】的面對自己的 [眼睛] 或 [心臟] ... 等等自身要害!
【順刀與逆刀】
砂輪機的研磨轉向是為順時鐘方向,所以以右手者持刀者水平面對被磨物件而言、軸心以外半弧刀板由左至右稱為 [順刀] 。順刀為主流工法,逆刀容易產生頓刀、走刀... 現象,比較危險,是輔助工法。
【刀鋒與刀側與角度】
刀鋒主要在於快速刪除磨擦接觸面,屬切割工法為主。下側刀側,屬研磨主用。各種落刀的角度大小,則控制 [削切] 與 [研磨] 的快慢與細膩度。
1. 切割:刀峰必須垂直被切割物件 _│_ ,刀輪板切割位置,於軸心以下 4點半 (快) - 5 點半鐘 (安全) 的鐘點的水平區域間,而 6 點鐘前的位置為 [開路劃刀] ,可以微弧轉彎,輕緩攻入被切金屬物件,漸進前後進退,慢慢切入 → ◎-- ◎_ ◎-- ◎_ → 。硬對硬的金屬切入,絕對不可以心急致而用力硬攻。錯誤的施力、不當轉刀或傾斜... ,會有斷刀危險!
2. 研磨:是以刀側 _ /_ → 順時間順刀為主,_\ _ ← 順時間逆刀為次,與被磨物件角度應低於40 度角以下,角度越低越近乎水平時,即是研磨越平整部分 =。角度高於 40 度,危險性較高,是研磨較粗糙的突起部份,此時研磨帶有削與研磨成分,力道須做輕點被磨物件,在左右微晃,研模範圍區不要直接拉得太長。...
|
評分
-
查看全部評分
|
 樓主: Gavin.Hsu